最近有客户问到:刀柄螺牙开裂、螺帽卡死、筒夹取不出,这是怎么回事?
客户说,换刀时螺帽突然拧不动了,筒夹也拔不出来。好不容易拆下来,一看,螺牙上还裂了一道口子。活儿停了,刀柄也废了,想问到底是哪儿出了问题。
其实这类情况,干过几年机加工的人多少都碰到过。有人说刀柄质量不行,有人说操作太暴力.....具体是怎么回事?今天小编就把这几个问题拆开,一条一条来看。

问题一、螺牙开裂
1. 螺牙硬度过高,没做防渗碳处理
渗碳淬火能提高刀柄表面硬度,但螺牙要是也跟着渗,硬度上去了,脆性也上来了。锁紧时稍微受点力,螺牙就容易裂。好的刀柄,螺牙部位会做防渗碳保护,让它保持一定韧性。
如果螺牙表面有细小裂纹,或者拧紧的时候手感发脆,说明螺牙硬度过高。
2. 螺牙与螺帽不匹配,硬拧导致咬死
刀柄螺牙和螺帽螺牙规格不匹配,或者加工精度不够,拧上去本来就费劲。拿扳手硬拧,结果就是咬死。轻的拧不出来,重的螺牙直接崩掉。
螺帽拧上去手感不对,拧到一半就卡。这时候别硬来,退出来看看螺牙对不对。
3. 内孔尺寸偏大,螺牙没有刚性支撑
刀柄内孔要是加工偏大,螺牙部位的壁厚就薄了。壁厚不够,螺牙没有刚性支撑,锁紧时受力一变形,就容易裂。
拿卡尺量一下内孔到螺纹边缘的距离,明显偏薄就是内孔大了。
问题二、螺帽卡死取不出
1. 螺牙过软,锁紧后变形
跟螺牙太硬反过来。螺牙太软,螺帽锁紧后螺牙被压变形,螺帽就拧不出来了。螺牙的热处理要恰到好处,硬了脆,软了变形,得平衡。
螺帽锁紧时感觉“软”,没有明显的锁紧力反馈,说明螺牙太软了。
2. 螺帽拧紧时未清理干净
螺牙和螺帽之间有小铁屑、废料,拧紧的时候这些东西会挤坏螺牙。轻的拧不动,重的螺帽直接报废。
拧之前看一眼螺牙和螺帽里面,有铁屑就吹一下、刷一下,几秒钟的事。
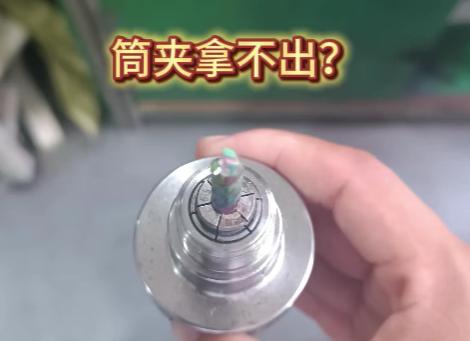
问题三、筒夹取不出
1. 螺帽与筒夹尺寸不匹配
这是筒夹卡死最常见的原因。螺帽的卡刀位和筒夹外径要是不匹配——通常是筒夹外径偏小——夹紧的时候筒夹会脱离螺帽定位,摩擦力越推越大,最后卡死在刀柄里,怎么都取不出来。
把筒夹放进螺帽,看贴不贴合。能晃动、卡刀位对不上,就是尺寸不匹配。
2. 刀柄内锥未清理干净
刀柄内锥有杂质、切屑或者油污,锁紧的时候这些东西会被压进内锥表面。高强度加工后,杂质和筒夹、内锥咬在一起,筒夹就出不来了。
如果内锥表面有压痕、黑点或者异物,说明内锥未清理干净;
每次装刀前用风枪吹一下、无尘布擦一下,能省掉很多麻烦。
日常预防注意事项
1、装刀前清螺牙、清内锥:铁屑油泥挤进配合面,轻则拧不动,重则挤坏螺牙、卡死筒夹,用风枪吹一下、无尘布擦一下就行。
2、拧不动别硬来: 拧到一半卡住,先退出来查螺牙、清杂质,硬拧只会咬死甚至崩牙。
3、定期看筒夹和螺帽的配合:把筒夹放进螺帽晃一下,有明显晃动或卡刀位对不上,就是磨损了,该换。
4、选螺牙热处理到位的刀柄:螺牙要做防渗碳保护,硬了脆、软了变形,选对了前面三条才管用。
倍力肯PLK刀柄,每一支都按高标准做,品质稳定,用着放心。有问题随时找我们。